磁粉探伤 一种灵活多样的无损检测方法
在工业制造与设备维护领域,确保材料与构件的完整性和可靠性至关重要。无损检测技术作为不破坏被检对象、评估其表面及内部缺陷的重要手段,其中磁粉探伤以其灵敏度高、操作简便、成本效益好等特点,成为铁磁性材料表面及近表面缺陷检测的常用方法之一。本文将介绍磁粉探伤的基本原理、操作流程、优缺点及其在不同场景下的灵活应用。
一、基本原理
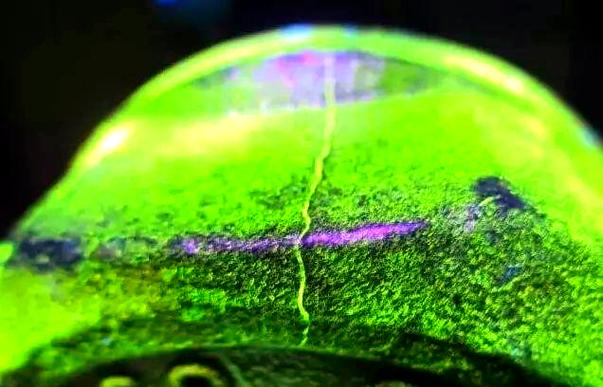
磁粉探伤(Magnetic Particle Testing,简称MT)基于铁磁性材料在磁化后,其内部及表面缺陷处会产生漏磁场的特性。当工件被磁化时,若存在裂纹、折叠、夹渣等缺陷(尤其是与磁力线方向垂直的缺陷),缺陷部位的磁导率发生变化,导致磁力线发生畸变并部分泄漏到工件表面,形成漏磁场。此时,在工件表面喷洒或涂覆细微的磁性颗粒(磁粉),磁粉会被漏磁场吸附并聚集,形成肉眼可见的磁痕,从而指示缺陷的位置、形状和大小。
二、操作流程
磁粉探伤通常包括以下几个步骤:
- 预处理:清洁工件表面,去除油污、锈蚀、涂层等可能影响磁粉吸附和观察的杂质。
- 磁化:采用适当的磁化方法(如纵向磁化、周向磁化或复合磁化)对工件施加磁场。磁化方法的选择取决于工件的形状、尺寸以及预期缺陷的方向。
- 施加磁粉:在磁化的同时或之后,通过喷洒、涂刷或浸渍等方式将磁粉(干粉或湿粉悬浮液)施加到工件表面。
- 观察与记录:在适当的光照条件下(白光或紫外光)观察磁痕,记录缺陷的位置、大小和形态。荧光磁粉在紫外光下发出黄绿色荧光,可提高对比度和检测灵敏度。
- 退磁与后处理:检测完成后,对工件进行退磁(若有必要),并清洗去除残留磁粉。
三、方法分类与特点
磁粉探伤有多种分类方式:
- 按磁粉类型:干法(干磁粉)和湿法(磁粉悬浮液)。湿法灵敏度较高,适合检测微小缺陷;干法适合粗糙表面或大型工件。
- 按磁化方向:周向磁化(检测纵向缺陷)、纵向磁化(检测横向缺陷)以及复合磁化(多方向检测)。
- 按施加时机:连续法(磁化与施加磁粉同时进行)和剩磁法(利用工件剩余磁性施加磁粉)。连续法灵敏度更高,应用更广泛。
磁粉探伤的优点包括:对表面和近表面缺陷检测灵敏度高,尤其对裂纹类缺陷;操作相对简单,结果直观;设备便携,适合现场检测;成本较低。缺点在于:仅适用于铁磁性材料(如碳钢、合金钢、铸铁等);不适合检测奥氏体不锈钢、铝、铜等非磁性材料;对缺陷的深度和取向有一定限制;检测后可能需要退磁和清洗。
四、灵活多样的应用场景
磁粉探伤因其适应性强的特点,广泛应用于多个工业领域:
- 航空航天:起落架、发动机叶片、紧固件等关键部件的表面裂纹检测。
- 汽车制造:曲轴、连杆、齿轮、转向节等零部件的质量监控与疲劳裂纹检测。
- 石油化工:压力容器、管道焊缝、阀门等设备的定期检验。
- 轨道交通:车轴、车轮、铁轨等部件的缺陷检测,确保运行安全。
- 电力行业:汽轮机叶片、发电机转子、螺栓等部件的检修。
- 桥梁与钢结构:焊缝质量检测以及疲劳裂纹的早期发现。
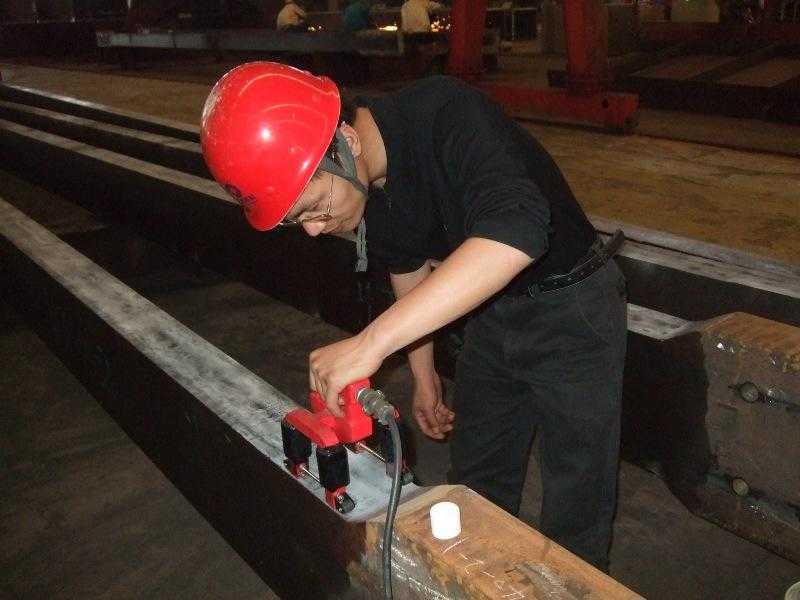
磁粉探伤可结合自动化设备、机器人技术或便携式检测仪,实现高效、灵活的现场检测。在检测过程中,可根据工件形状和检测要求,选择不同的磁化装置(如磁轭、线圈、触棒等)和磁粉施加方式,体现了其灵活多样的特点。
五、与展望
磁粉探伤作为一种成熟的无损检测方法,凭借其高灵敏度、操作简便和成本优势,在铁磁性材料表面缺陷检测中占据重要地位。随着技术进步,磁粉探伤正朝着自动化、数字化和智能化方向发展,例如与机器视觉结合自动识别磁痕,提高检测效率和准确性。实际应用中仍需根据材料特性、缺陷类型和检测标准,与其他无损检测方法(如超声、射线、渗透等)相互补充,共同保障工业产品的质量与安全。
磁粉探伤以其灵活多样的实施方式和良好的检测效果,持续为工业领域提供可靠的表面缺陷检测解决方案。
如若转载,请注明出处:http://www.xinyajiance.com/product/40.html
更新时间:2026-10-15 19:29:16